案例一:山东某大型轮胎制造企业废气处理项目
项目背景
该企业公司的关键生产方式全钢子午车胎,每年生产的能 300 万条,相关混炼、一挤、塑炼等制作工艺。2022 年因陕西省好地方规格《天然橡胶肉食品工业化环保问题物废水规格》(DB37/ 2803.2-2019)提高,需要 VOCs 废水渗透压≤50mg/m³,企业公司的固有集中化渗透性炭吸附剂提升装置已没法提供需要,需做好废水整治提高处理。
废气成分及来源
- 混炼车间:粉尘(橡胶颗粒、炭黑)、非甲烷总烃(NMHC,来自生胶混炼时的挥发性有机物)、少量苯乙烯;
- 硫化车间:硫化氢(H₂S,硫化剂分解产物)、二氧化硫(SO₂)、多环芳烃(PAHs)、VOCs(如环己烷、甲苯);
- 挤出及成型工序:高温下释放的烯烃类、烷烃类有机废气,伴随少量油烟雾。
处理工艺流程
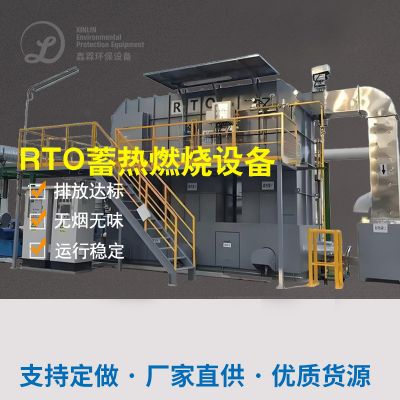
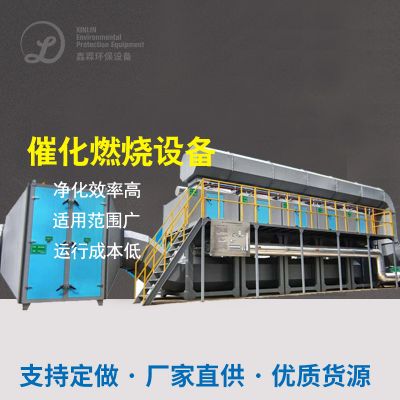
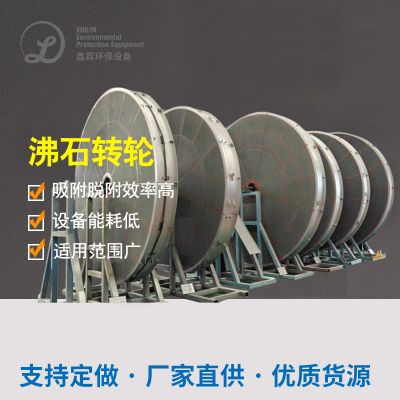
选用 “联级预进行处理 + 沸石转轮吸咐提液 + 蓄快热式促使点燃(RCO)” 结构加工过程:
- 预处理:
- 混炼车间废气先经脉冲布袋除尘器去除粉尘(效率≥99%),再通过洗涤塔(碱液喷淋)吸收水溶性污染物(如 H₂S、SO₂);
- 硫化及挤出废气直接进入洗涤塔,去除部分酸性气体和油雾。
- 吸附浓缩:
- 预处理后的废气合并进入沸石转轮,VOCs 被吸附富集(浓缩倍数 10-15 倍),洁净气体直接排放,浓缩后高浓度废气进入 RCO 装置。
- 催化燃烧:
- 浓缩废气加热至 250-350℃,在催化剂作用下分解为 CO₂和 H₂O,燃烧产生的热量通过蓄热体回收,降低能耗。
最终效果
- 粉尘排放浓度:≤10mg/m³(标准要求≤15mg/m³);
- NMHC 排放浓度:≤15mg/m³(去除率 92%),H₂S≤0.1mg/m³(去除率 98%);
- 全年 VOCs 减排量:约 80 吨,完全满足山东省地方标准及环评批复要求。
案例二:广东某橡胶制品有限公司废气治理工程
项目背景
中小型企业以生孩子胶封好圈、减震垫作为主,投资额中低档,原先除理安全设施为 “UV 光解 + 活力炭树脂吸附性”,但因废液部分比较复杂(含臭鸡蛋气味物料),不断电脑运行后活力炭树脂吸附性错误率急剧下降,甲醛味道噪声扰民原因突显出,2023 年重启处理。
废气成分及来源
- 主要污染物:甲基硫醇、甲硫醚(硫化工序恶臭物质)、二甲苯、环己酮(来自溶剂型胶粘剂使用)、少量粉尘;
- 废气特点:气量小(5000m³/h)、浓度低(NMHC 约 200mg/m³),但恶臭感官强度高。
处理工艺流程
选用 “碱洗自动喷淋系统 + 动物学滴滤塔 + 几丁质酶炭物理吸附箱” 搭配加工制作工艺 (而对低氨水浓度、溶于于水或可动物学降解塑料的环保问题物):
- 碱洗喷淋:去除酸性气体(如 H₂S)和部分水溶性有机物,同时降温、除尘;
- 生物滴滤塔:填料层附着微生物菌群,通过生物降解去除甲基硫醇、甲硫醚等恶臭物质(停留时间≥30 秒);
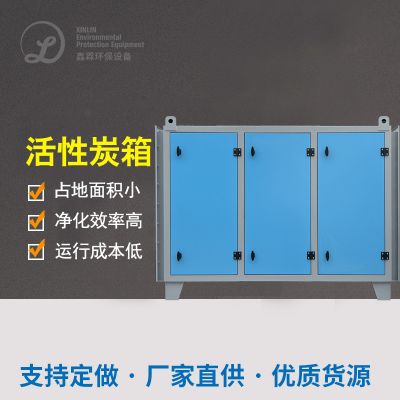
- 活性炭吸附:深度吸附残留 VOCs,确保达标排放。
最终效果
- 恶臭污染物:无量纲臭气浓度从 800(改造前)降至 20 以下(GB 14554-93 二级标准);
- NMHC 排放浓度:≤25mg/m³(去除率 87.5%),二甲苯≤5mg/m³;
- 周边居民投诉量下降 90%,实现 “除臭 + 达标” 双重目标。
案例三:河北某再生橡胶厂废气综合处理项目
项目背景
复苏硫化橡胶橡胶橡胶生产的以废料车胎为主料,经漏沙、脱硫脱硝、熔炼等多种工序,废液含很大粉尘浓度、硫化橡胶橡胶氢、二硫化橡胶橡胶碳(CS₂)及烟焦油类化学物质,改变简单易懂水喷淋系统安全设施尚未足够《复苏的资源收回通过互联网行业破坏掌握技術规定》必须,2021 年制定一个提标升级改造。
废气成分及来源
- 破碎工序:橡胶粉尘(粒径≤10μm,易形成 PM10 污染);
- 脱硫及精炼工序:高温下释放 H₂S、CS₂、苯并 [a] 芘(PAHs,致癌物质)、沥青烟(焦油雾)。
处理工艺流程
通过 “风暴收尘 + 静电放电除油雾 + 活力性炭离心分离 + 等阴阳离子体净化系统” 组合构成艺(对于高灰尘、含烟焦油的复杂的废气排放):
- 旋风除尘:去除大颗粒粉尘(效率≥80%);
- 静电除油雾:通过高压电场捕获焦油雾和细小粉尘(去除率≥95%);
- 等离子体 + 活性炭:利用等离子体破碎大分子有机物(如 CS₂、PAHs),再经活性炭吸附残留污染物。
最终效果
- 粉尘排放浓度:≤12mg/m³(标准≤15mg/m³);
- H₂S 排放浓度:≤0.3mg/m³(去除率 95%),CS₂≤5mg/m³;
- 苯并 [a] 芘未检出(低于 0.3μg/m³ 的检测限值),焦油雾去除率达 98%,满足《大气污染物综合排放标准》(GB 16297-1996)。
技术总结与适用场景
- 大型轮胎厂:废气量大、成分复杂,优先采用 “预处理 + 吸附浓缩 + RCO/RTO” 工艺,确保高效去除 VOCs 和恶臭物质;
- 中小型制品厂:低浓度、恶臭突出时,可选用 “喷淋 + 生物处理 + 活性炭”,成本较低且针对性强;
- 再生橡胶厂:需重点处理粉尘、焦油和有毒有害成分(如 PAHs),预处理环节(除尘、除油)至关重要。
聚氨酯厂尾气管理需切合生育环节、感染物因素及城市标,确认 “分质补救 + 搭配流程” 确保符合标准的排放和味道调控,另外做到经济能力性与安稳性。

 扫一扫添加微信