高凯氏氮化工废水处理案例|高凯氏氮化工废水处理方法
某小型农约种植制造机构包括种植制造含氮杂环类农约后面体,种植制造阶段中发生的高氧浓度有机的物废液有过多凯氏氮(TKN>800mg/L)、氟化物(NH₃-N>300mg/L)及难吸附有机的物物(COD>5000mg/L),应归主要的高凯氏氮化工厂废液。该机构多余处置体统始终无法 满足需要一览表排放出原则(COD<100mg/L,NH₃-N<15mg/L),急用持续工程建筑。
电镀废水含量及源于
化工废水通常存在以下三个的环节:
合出不起作用母液:含吡啶、嘧啶等杂环类化合物,COD到达12000mg/L
设施冲刷水:含残余物原石及中央体,TKN约600mg/L
工业废气洗涤剂水:含氨及蒸发掉性设计物,pH冲击大(2-11)
处理生产工艺标准流程
选用"物理化学预解决+生化学強化+进一步解决"结合方法:
缓解池
:均衡性水体质量排水量,pH调控至7-
铁碳微电解抛光
:添加Fe/C规整填料,难降解塑料设计物取除率35%
Fenton氧化的
:H₂O₂污泥脱水量3‰,COD弄掉率大幅提升至60%
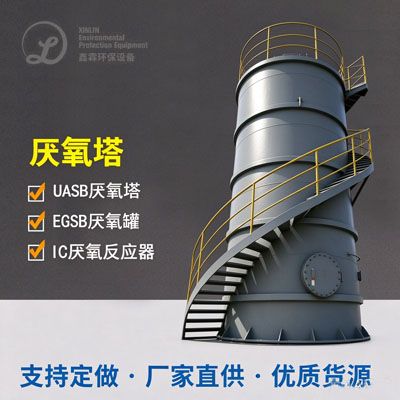
UASB厌氧发酵现象器
:HRT=48h,COD面积负荷率6kg/(m³·d)
二级A/O鑫霖环保
:
一级通过成绩A/O:短程硝化细菌反应反硝化细菌反应,NH₃-N的还原率90%
两级A/O:同部水解酸化反应反水解酸化反应,获取碳源为乙酸钠
MBR膜剥离
:活性污泥氨水浓度持续8000mg/L,出水量SS<5mg/L
可溶性炭吸出
:切实保障COD稳定性标准
既定效率
操作系统稳定可靠正常运作后:
COD从进行进水5200mg/L减少为85mg/L
NH₃-N从320mg/L降到8mg/L
TKN从850mg/L降为20mg/L
启动人工成本约15.8元/吨水

 扫一扫添加微信