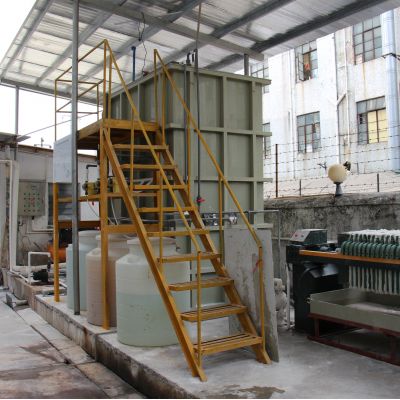
項目背景图片
某小型煤化工品工厂每年制造的甲醇50万吨,制造流程中制造很多高密度甲醇生产工业废水。生产废泥里甲醇浓度值高达到5%-8%,COD密度高达20,000mg/L,且内含多量二甲醚、甲酸等生产物。工厂和原有加工设施管理尚未考虑当前的尾气排放标准单位,需扩建正规专业甲醇生产工业废水加工系统软件。
污废水 成份及来原
废渣大部分来源于5个部门:甲醇精馏塔塔釜出水(占总出水量60%)、产品清洗水(30%)和室内地面清洗水(10%)。大部分的污染源涵盖甲醇(6.5%)、二甲醚(0.3%)、甲酸(0.2%)、小量透明桌面物及氢化物发生器巨资属。废渣pH参考值6.5-7.5,环境温度约60-70℃。
加工处理施工工艺具体步骤
主要采用"预工作+水解酸化池工作+好氧工作+进一步工作"4个等级工序:
预操作
:经过传热器散热至35-40℃,步入调控池均质均量,加入NaOH调控pH至7.0-7.
生物滤池清理
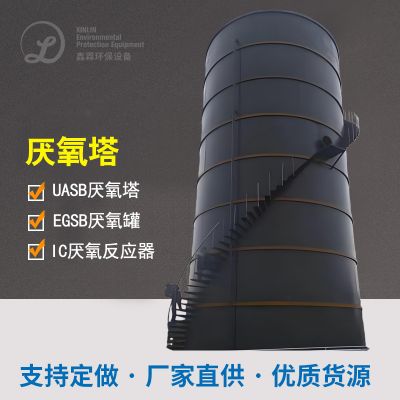
:通过IC反馈器(内巡环好氧菌反馈器),面积强度15kgCOD/(m³·d),HRT=24h
好氧加工
:两极A/O施工工艺,总HRT=48h,MLSS达到在3500-4500mg/L
深度的解决
:Fenton氧化的+BAF水解酸化生物制品滤池,确保冒水未达标
决定疗效
系统开机运行比较稳定后,有水出COD<50mg/L,甲醇含量的<1mg/L,BOD5<10mg/L,每项目标均强于《水量总体排放口标》(GB8978-1996)一級标。历年出售处理沼气的出现约200万立米米,保证能源资源出售处理。

 扫一扫添加微信